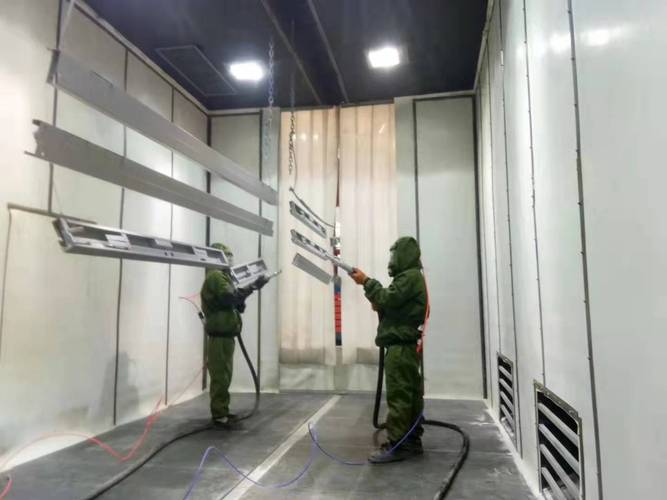
风电叶片涂装生产线中的喷砂房 设计要点与工艺解析
引言
随着风电产业的快速发展,风电叶片的尺寸不断增大,对表面处理质量的要求也日益严格。在风电叶片涂装生产线中,喷砂房作为前处理的关键设备,承担着清除叶片表面污染物、增加粗糙度、提高涂层附着力等重要功能。本文将系统介绍风电叶片涂装生产线中喷砂房的设计要点、工艺参数及操作注意事项,为相关工程技术人员提供参考。
一、喷砂房在涂装生产线中的作用
风电叶片在成型、脱模、打磨等工序后,表面会残留脱模剂、油污、粉尘等杂质,直接影响后续涂层的附着力和耐候性。喷砂处理通过高速砂流冲击叶片表面,可实现:
- 彻底清洁:去除脱模剂、油污、老化层及杂质;
- 粗化表面:形成均匀的锚纹结构,增大接触面积;
- 释放应力:消除叶片表面局部应力,提升涂层结合强度;
- 提高耐久性:为后续底漆、面漆提供理想基面,延长叶片使用寿命。
二、喷砂房的设计要点
1. 空间尺寸与布局
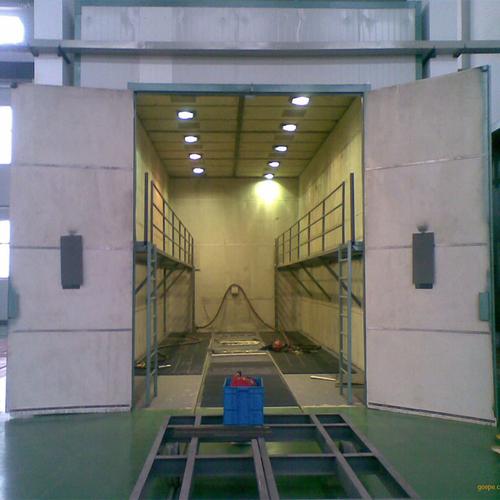
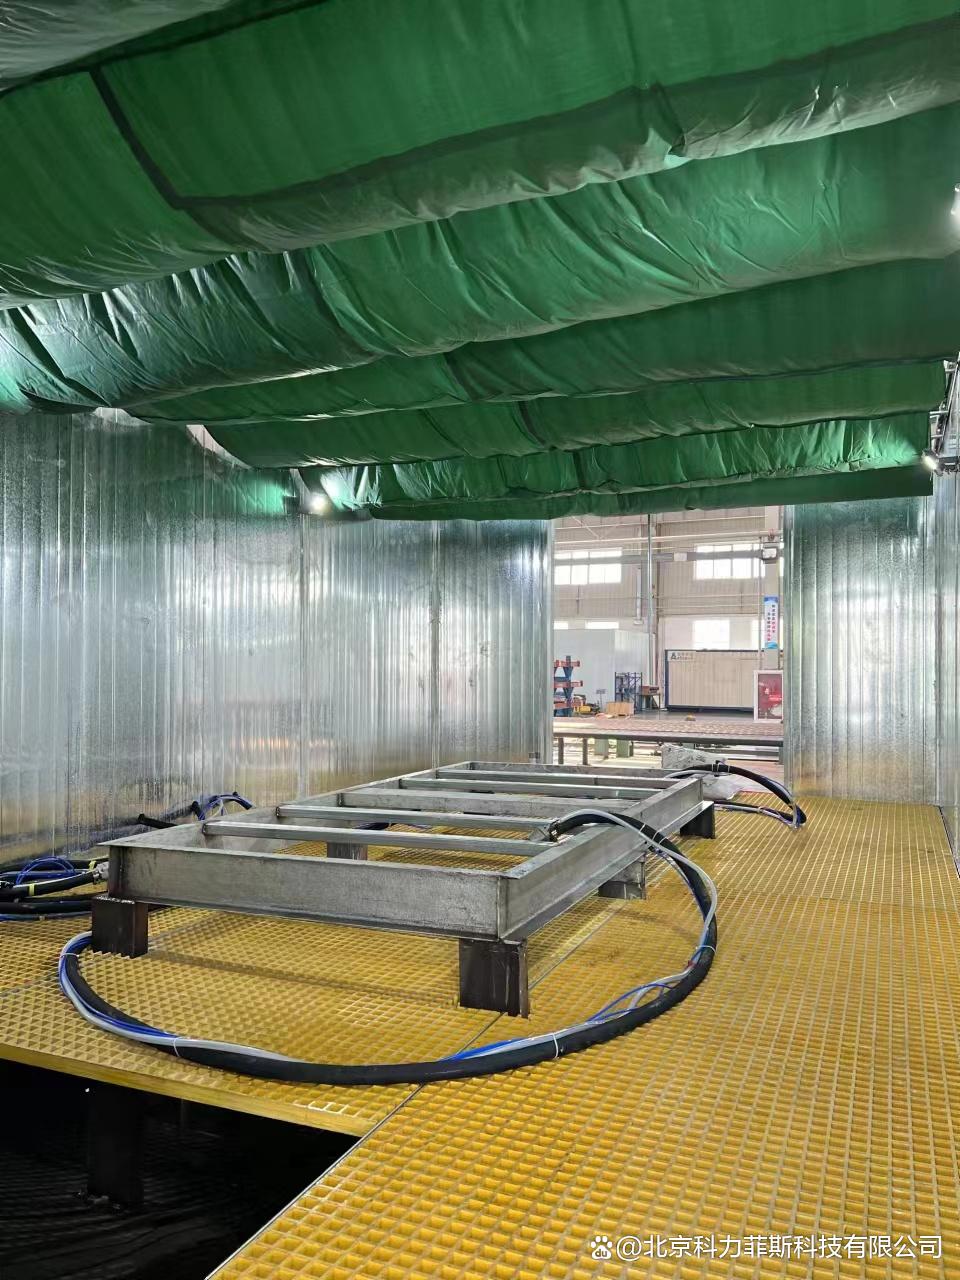
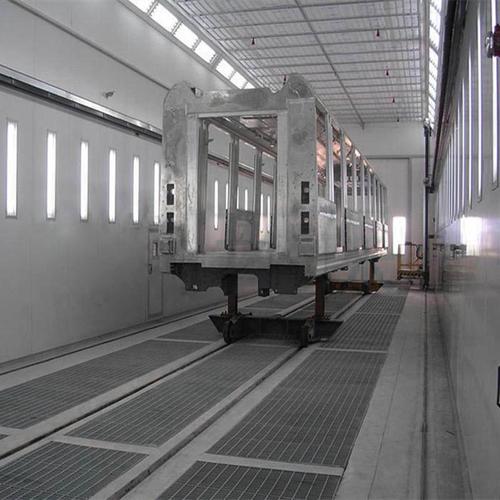
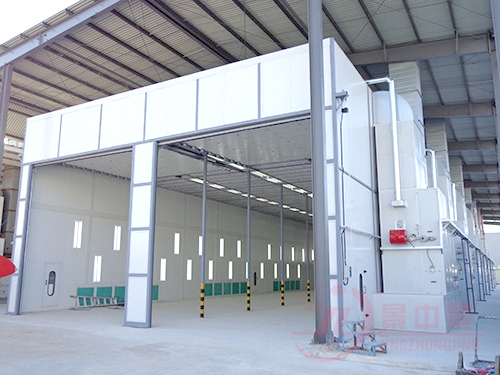
喷砂房需满足大型风电叶片(长度可达60-100米)的进出和旋转需求。通常采用通过式或室式结构,房体内净高应大于叶片最大截面高度的1.5倍,并预留操作空间。房体长度应大于叶片长度加两端缓冲段,宽度需考虑叶片旋转半径及喷砂操作区域。
2. 通风与除尘系统
喷砂过程中产生大量粉尘,必须配备高效的除尘系统。设计要点包括:
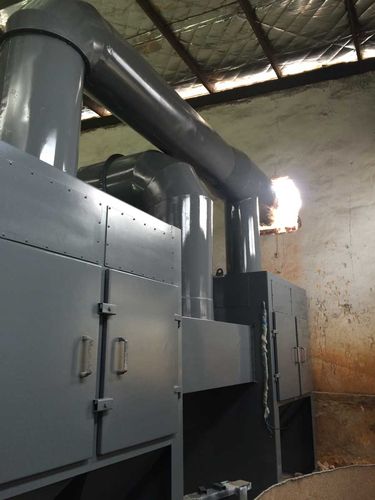
- 风量计算:根据房体体积和换气次数(通常20-30次/小时)确定排风量;
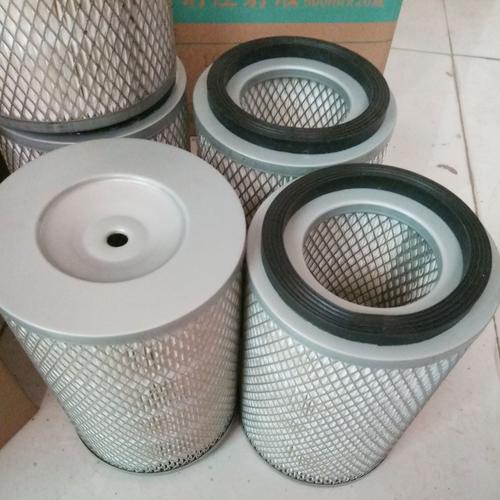
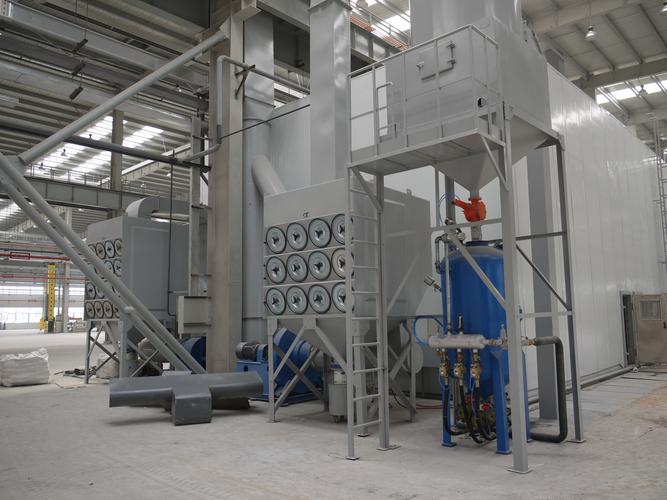
- 除尘器选型:采用滤筒或布袋除尘器,过滤精度不低于5μm,排放浓度符合环保要求;
- 气流组织:采用下抽风或侧抽风方式,避免粉尘外溢,保证操作区能见度;
- 防爆措施:若使用易燃磨料,需增设防爆装置。
3. 磨料回收与循环系统
喷砂房需配置磨料回收系统,包括:
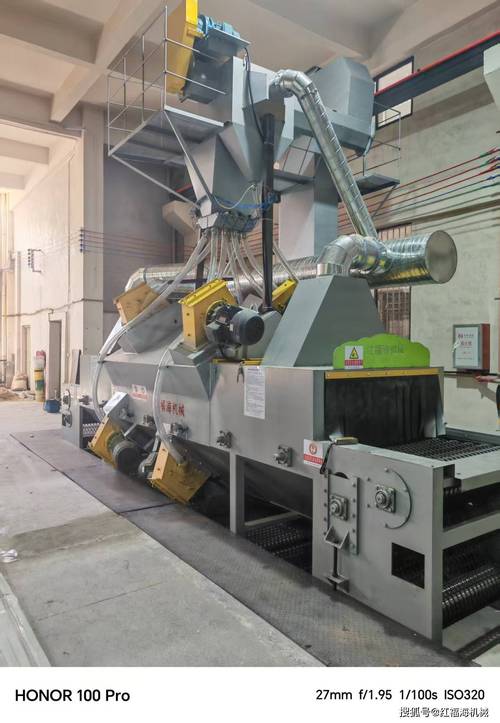
- 地坑或刮板输送机:收集散落磨料;
- 斗式提升机:将磨料提升至分离器;
- 丸砂分离器:去除粉尘和碎砂,回收合格磨料;
- 储料斗及分配阀:向喷砂罐供料。
4. 照明与观察系统
房内照度应不低于300lx,采用防尘防潮灯具。设置观察窗或监控摄像头,便于外部监控喷砂作业。
5. 安全与防护
- 个人防护:操作人员需佩戴喷砂服、头盔、呼吸器等;
- 联锁装置:喷砂房大门与喷砂系统联锁,防止误操作;
- 紧急停止:在关键位置设置急停按钮;
- 防静电:房体接地,磨料输送管道防静电。
三、喷砂工艺参数
1. 磨料选择
常用磨料包括棕刚玉、白刚玉、石英砂、钢丸等。风电叶片多采用棕刚玉(粒度16-30目),因其硬度高、韧性好、可回收次数多。
2. 喷砂压力
压力一般控制在0.5-0.8MPa。压力过高会损伤叶片基体,过低则效率低下。具体需根据叶片材质和磨料类型调整。
3. 喷射角度与距离
喷嘴与叶片表面角度以60-90°为宜,距离100-200mm。角度过小会降低冲击力,距离过远会分散磨料。
4. 喷砂速度
根据叶片表面状况和粗糙度要求,调整喷枪移动速度,通常为0.5-1.5m/min。
5. 表面粗糙度要求
喷砂后表面粗糙度一般要求达到Sa2.5级(ISO 8501-1),锚纹深度40-70μm。
四、操作与维护注意事项
- 作业前检查:确认磨料充足、除尘系统正常、防护装备完好;
- 温度与湿度:房内温度宜在10-35℃,相对湿度<80%,避免结露;
- 定期清理:每班次清理地面积灰,防止磨料堵塞;
- 磨料补充:根据消耗情况及时补充新磨料,保持磨料洁净;
- 设备维护:定期检查喷嘴磨损、管道泄漏、除尘滤芯堵塞等;
- 环保合规:监测排放浓度,确保符合当地环保标准。
五、发展趋势
随着智能制造和绿色制造的推进,风电叶片喷砂房正朝着以下方向发展:
- 自动化:机器人自动喷砂,提高一致性和效率;
- 智能化:在线监测粗糙度、磨料流量,自动调节参数;
- 节能环保:低能耗除尘、磨料高效回收、废水零排放;
- 集成化:与涂装线MES系统对接,实现全流程数字化管理。
##
喷砂房作为风电叶片涂装生产线的核心环节,其设计合理性和工艺稳定性直接影响叶片涂装质量和使用寿命。通过优化空间布局、通风除尘、磨料循环等系统,并严格控制喷砂工艺参数,可有效提升叶片表面处理水平,为风电装备的高可靠性运行提供保障。随着自动化与智能化技术的融合,喷砂房将更加高效、环保,助力风电产业高质量发展。
如若转载,请注明出处:http://www.shuntongpensha.com/product/40.html
更新时间:2026-10-05 12:12:56